

 Cr15Al5
 Cr19Al3
 Cr25Al5
 Cr23Al5Ti
 Cr21Al16Nb
 Cr27Al7Mo2
 Х20Н80
 Cr30Ni70
 Х15Н60
 Инконель 625
 Инконель 718
 Инконель 725
 Инконель X-750
 Инконель 690
 Инконель 617
 Инконель 601
 Инконель 600
 Инконель 686
 Инконель 602CA
 Инколой А-286
 Инколой 825
 Инколой 925
 Инколой 926
 Инколой 800
 Инколой 800H
 Инколой 800HT
 Инколой 909
 Инколой 31
 Инколой 901
 Монель К-500
 Монель 400
 Нимоник 263
 Нимоник 75
 Нимоник 80А
 Нимоник 90
 Нимоник PE11
 Нимоник PE16
 Нимоник PK33
 Нимоник 901
 Нимоник 81
 Нимоник 86
 Нимоник 105
 Нимоник 115
 Хастеллой С-276
 Хастеллой С
 Хастеллой С4
 Хастеллой С-22
 Хастеллой С-2000
 Хастеллой Б-2
 Хастеллой Б-3
 Хастеллой G30
 Хастеллой X
 Супер Инвар 32-5(4J32)
 Сплав 36(4J36)
 Сплав 42(4J42)
 Сплав 50(1J50)
 Гиперко 50(1J22)
 Сплав 46
 Пермаллой (1J79)
 Супермаллой(1J85)
 ЭРНиКрМо-2
 ЭРНиКрМо-3
 ЭРНиКрМо-4
 ЭРНиКрФе-7
 ЭРНиКрФе-7А
 ЭРНиКрМо-10
 ЭРНиКрКоМо-1
 ЭРНиФеКр-2
 ЭРНиФеКр-1
 ЭРНиМо-8
 ERNiCrMo-13
 ЭРНиКр-4
 ЭРНиКр-3
 ЭРНи-1
 Хейнс-25
 Хейнс-188
 МП35Н
 Огнеупорный 26
 Сплав Васпалой
 17-4PH
 17-7PH
 904Л
 Нитроник 50
 Нитроник 60
 АЛ-6ХН
 Ф55
 ФН 13-8
 Хейнс-230
 Никель 200
 Лист & Пластина
 Полоска и фольга
 Стержень & Пруток
 Труба & Трубка
 Болты и крепежи
 Фланец и кольцо
 Порошок никелевого сплава




Труба Nimonic 115 Труба W. Nr. 2.4636 Труба
Обзор
Сплав NIMONIC 115 (W. Nr. 2.4636) — это сплав на основе никеля, хрома и кобальта, упрочненный добавками молибдена, алюминия и титана. Он был разработан как жаропрочный сплав для эксплуатации при температурах до 1010°C, в качестве лопаток для авиационных газовых турбин.
Предлагая превосходную стойкость к окислению и прочность при высоких температурах, изначально этот продукт предназначался для производства лопаток газовых турбин. Термическая обработка продукта осуществляется путем обработки на твердый раствор с последующим старением.
Предельный химический состав, %
Никель.........................................................................................................................................................................................Баланс.
Углерод ...................................................................................................................................................................................................0,17 макс.
Кремний..............................................................................................................................................................................................1,00 макс.
Медь............................................................................................................................................................................................0,20 макс.
Железо.........................................................................................................................................................................................1,00 макс.
Марганец.............................................................................................................................................................................1,00 макс.
Хром.........................................................................................................................................................................................14.00-15.70
Титан.........................................................................................................................................................................................0,90-1,50
Алюминий.........................................................................................................................................................................................4,50-4,90
Кобальт.........................................................................................................................................................................................18.00-22.00
Молибден.........................................................................................................................................................................................4,50-5,50
Свинец............................................................................................................................................................................................0,0015 макс.
Сера.........................................................................................................................................................................................................0,01 макс.
Бор.........................................................................................................................................................................................0,003-0,01
Зиконлум..........................................................................................................................................................................................0,15 макс.
Физические константы
Ниже приведены некоторые физические константы и тепловые свойства
Плотность | Мг/м3.....8.01 |
фунт/дюйм3.............................................................................................0,289 | |
Диапазон плавления | Температура ликвидуса, °С.........................................................................1345 |
Температура солидуса, °C...........................................................................1290 |
Механические свойства
Характеристики | Метрическая | Империал |
Прочность на растяжение (дисперсионно-твердеющий, значение при комнатной температуре) | 1150 МПа | 167000 фунтов на кв. дюйм |
Предел текучести (дисперсионно-твердеющий, значение при комнатной температуре, при деформации 0,200%) | 770 МПа | 112000 фунтов на кв. дюйм |
Удлинение при разрыве (дисперсионно-твердеющий) | 25% | 25% |
Коррозионная стойкость
Обладая превосходной стойкостью к окислению и высокой температурной прочностью, этот продукт изначально предназначался для производства лопаток газовых турбин.
Формирование
Этот сплав обладает хорошей пластичностью и может быть легко сформирован всеми обычными методами. Поскольку сплав прочнее обычной стали, для выполнения формовки требуется более мощное оборудование. При холодной формовке следует использовать сверхпрочные смазки. Важно тщательно очистить деталь от всех следов смазки после формовки, так как при высоких температурах, если смазка останется, сплав может стать хрупким.
Сварка
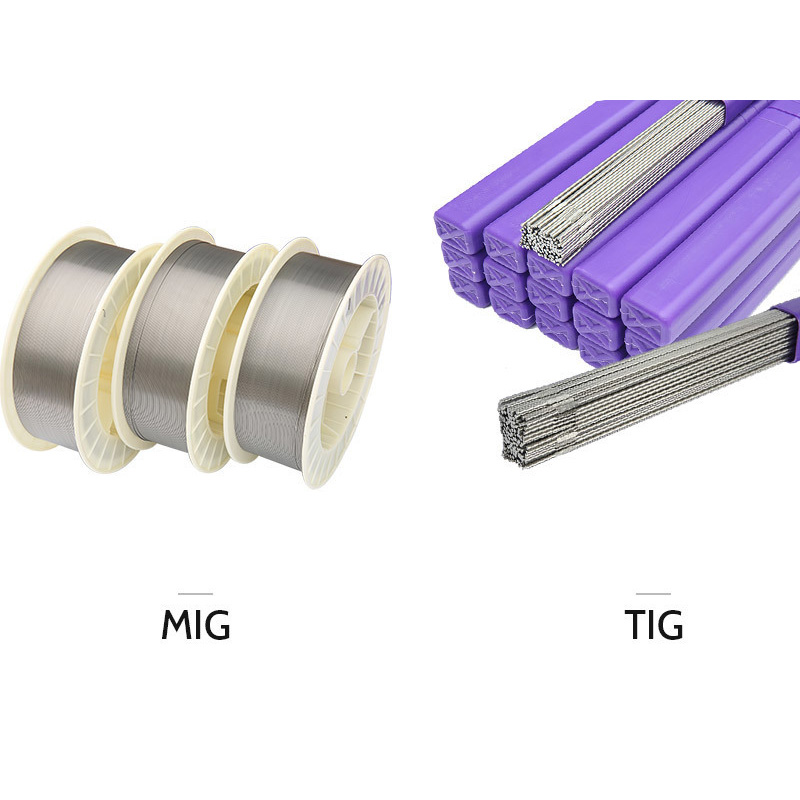
Обычно используемые методы сварки хорошо работают с этим сплавом. Следует использовать соответствующий сплав присадочного металла. Если соответствующий сплав недоступен, следует использовать ближайший сплав, более богатый необходимыми химическими веществами (Ni, Co, Cr, Mo). Все сварные швы должны быть слегка выпуклыми. Нет необходимости использовать предварительный нагрев. Свариваемые поверхности должны быть чистыми и свободными от масла, краски или карандашных отметок. Очищенная область должна выступать как минимум на 2" за пределы каждой стороны сварного шва. Газовая дуговая сварка вольфрамовым электродом: рекомендуется прямая полярность постоянного тока (электрод отрицательный). Сохраняйте как можно более короткую длину дуги и следите за тем, чтобы горячий конец присадочного металла всегда находился в защитной атмосфере. Сварка металлическим электродом в защитном газе: электроды следует хранить в сухом месте, а если влага попала на электроды, их следует прокалить при температуре 600 F в течение одного часа, чтобы они высохли. Настройки тока варьируются от 60 ампер для тонкого материала (толщиной 0,062") до 140 ампер для материала толщиной 1/2" и толще. Лучше всего слегка покачивать электрод, так как этот сплав металла шва не имеет тенденции к растеканию. Очистка шлака выполняется проволочной щеткой (ручной или с электроприводом). Полное удаление всего шлака очень важно перед последовательными проходами сварки, а также после окончательной сварки. Газовая дуговая сварка металлическим электродом: следует использовать постоянный ток обратной полярности, и это даст наилучшие результаты получаются при установке сварочного пистолета под углом 90 градусов к стыку. Для сварки GMAW с коротким замыканием и переносом металла типичное напряжение составляет 20–23 В при силе тока 110–130 А и скорости подачи проволоки 250–275 дюймов в минуту. Для сварки GMAW со струйным переносом металла типичны напряжение от 26 до 33 В и сила тока в диапазоне 175–300 А при скорости подачи проволоки 200–350 дюймов в минуту. Сварка под флюсом: следует использовать соответствующий присадочный металл, такой же, как и для GMAW. Можно использовать постоянный ток с обратной или прямой полярностью. Предпочтительны выпуклые сварные швы.
Термическая обработка
Nimonic 115™ подвергается отжигу на твердый раствор в течение 1 ½ 1/2 часов при температуре 1190 °C (2175 °F), охлаждается на воздухе до 1099 °C (2010 °F), выдерживается в течение 6 часов при 1099 °C (2010 °F) и снова охлаждается на воздухе.
Формы
Мы предоставляем вам различные формы продукции, включая, но не ограничиваясь:
Штанга/стержень
Труба/Трубка
Рулон/полоса
Пластина/Лист/Круг
Проволока
Фитинг (фланец, колено, тройник...)
Настроить
описание2