

 Cr15Al5
 Cr19Al3
 Cr25Al5
 Cr23Al5Ti
 Cr21Al16Nb
 Cr27Al7Mo2
 Х20Н80
 Cr30Ni70
 Х15Н60
 Инконель 625
 Инконель 718
 Инконель 725
 Инконель X-750
 Инконель 690
 Инконель 617
 Инконель 601
 Инконель 600
 Инконель 686
 Инконель 602CA
 Инколой А-286
 Инколой 825
 Инколой 925
 Инколой 926
 Инколой 800
 Инколой 800H
 Инколой 800HT
 Инколой 909
 Инколой 31
 Инколой 901
 Монель К-500
 Монель 400
 Нимоник 263
 Нимоник 75
 Нимоник 80А
 Нимоник 90
 Нимоник PE11
 Нимоник PE16
 Нимоник PK33
 Нимоник 901
 Нимоник 81
 Нимоник 86
 Нимоник 105
 Нимоник 115
 Хастеллой С-276
 Хастеллой С
 Хастеллой С4
 Хастеллой С-22
 Хастеллой С-2000
 Хастеллой Б-2
 Хастеллой Б-3
 Хастеллой G30
 Хастеллой X
 Супер Инвар 32-5(4J32)
 Сплав 36(4J36)
 Сплав 42(4J42)
 Сплав 50(1J50)
 Гиперко 50(1J22)
 Сплав 46
 Пермаллой (1J79)
 Супермаллой(1J85)
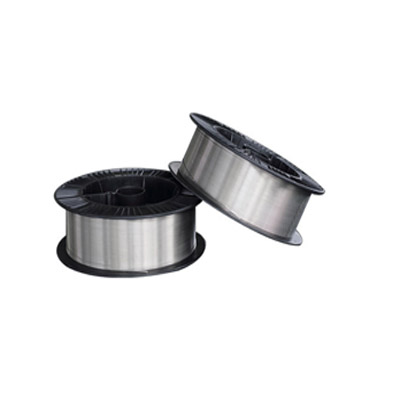 ЭРНиКрМо-2
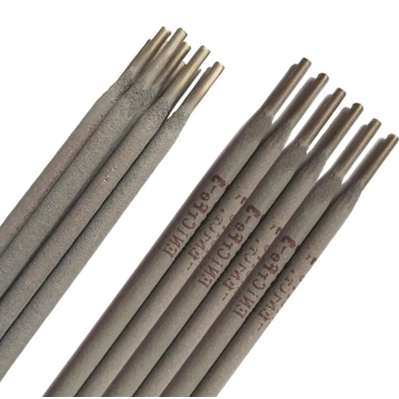 ЭРНиКрМо-3
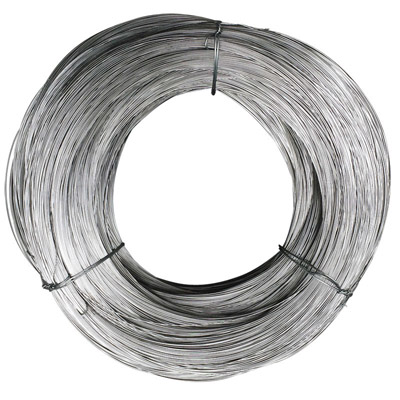 ЭРНиКрМо-4
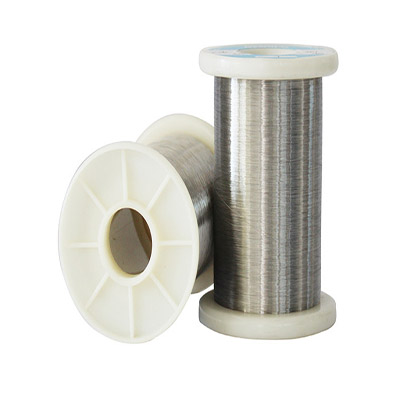 ЭРНиКрФе-7
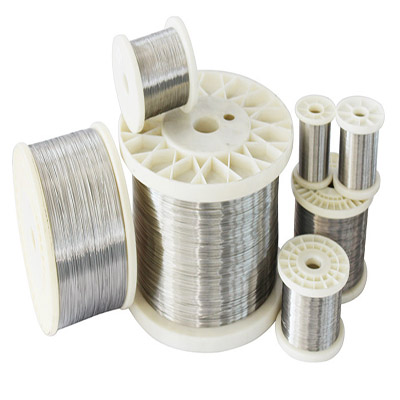 ЭРНиКрФе-7А
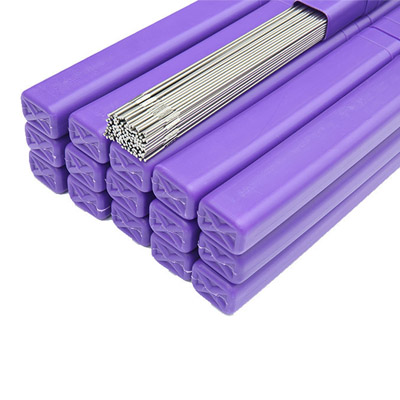 ЭРНиКрМо-10
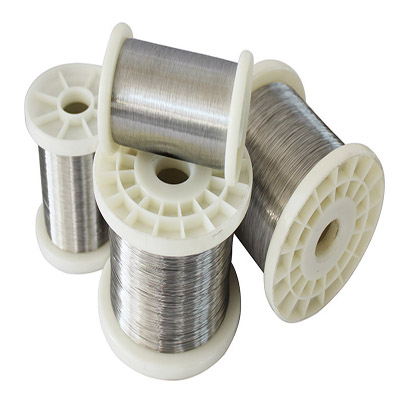 ЭРНиКрКоМо-1
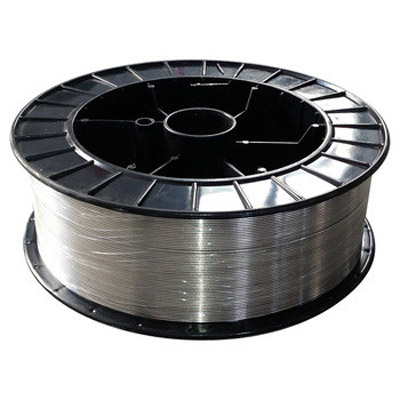 ЭРНиФеКр-2
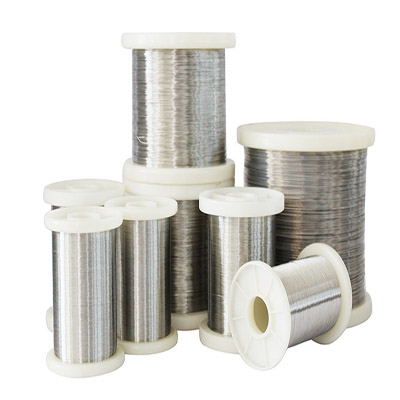 ЭРНиФеКр-1
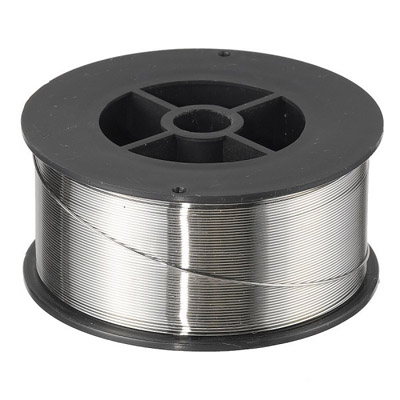 ЭРНиМо-8
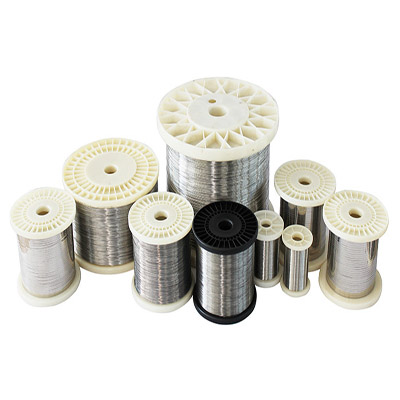 ERNiCrMo-13
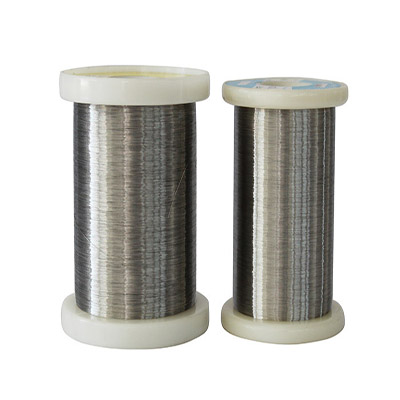 ЭРНиКр-4
 ЭРНиКр-3
 ЭРНи-1
 Хейнс-25
 Хейнс-188
 МП35Н
 Огнеупорный 26
 Сплав Васпалой
 17-4PH
 17-7PH
 904Л
 Нитроник 50
 Нитроник 60
 АЛ-6ХН
 Ф55
 ФН 13-8
 Хейнс-230
 Никель 200
 Лист & Пластина
 Полоска и фольга
 Стержень & Пруток
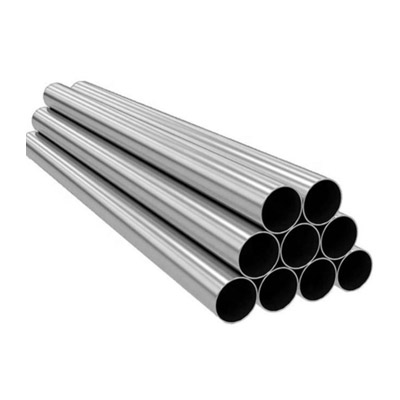 Труба & Трубка
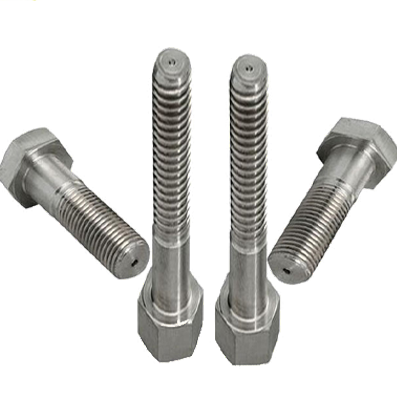 Болты и крепежи
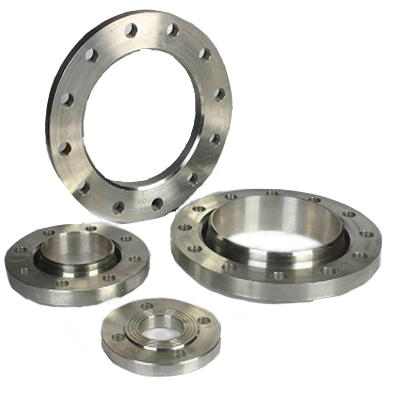 Фланец и кольцо
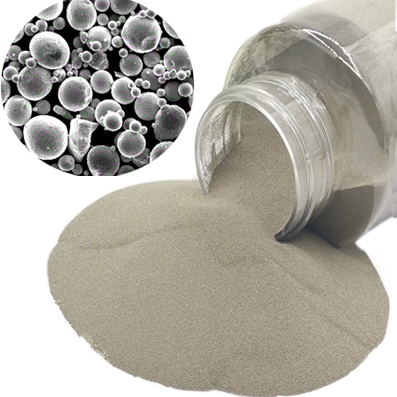 Порошок никелевого сплава


Процесс ковки сплава обычно
Процесс ковки сплава обычно включает следующие основные этапы:
1. Подготовка материала:В зависимости от требований к составу сплава выберите соответствующие металлические и неметаллические элементы, такие как медь, цинк, алюминий, никель и т. д. Сырье, как правило, находится в твердом состоянии и должно пройти процесс плавки, чтобы превратиться в жидкий металл.
2. Плавление:Поместите сырье в тигель или другое плавильное оборудование и нагрейте его выше температуры плавления, чтобы полностью расплавить и перемешать. Температура и время плавления должны точно контролироваться в соответствии с составом и требованиями сплава, чтобы гарантировать, что полученный сплав будет однородным и будет соответствовать спецификациям.
3. Кастинг:После плавления расплавленный металл заливают в формы для литья. Литье — это процесс впрыскивания жидкого металла в формы, остывания и затвердевания, получения желаемой формы и размера. Методы литья в основном включают литье в песчаные формы, литье по металлу, литье под давлением и т. д.
4. Удаление заусенцев:После литья поверхность металлических деталей необходимо зачистить, чтобы удалить заусенцы и частицы. Зачистка может быть выполнена механическим, химическим или электрохимическим способом. Этот шаг обеспечивает гладкость и чистоту поверхности металлической детали.
5. Ковка:На этапе ковки нагретый сплав прессуется и формуется с помощью кузнечного оборудования для получения деталей необходимой формы и размера.
6. Последующее лечение:Сюда входят процессы охлаждения, удаления заусенцев, обработки поверхности и проверки для обеспечения качества и точности деталей из сплава.
7. Термическая обработка:Кованый сплав обычно нуждается в термической обработке для улучшения его микроструктуры и механических свойств. Процесс термической обработки может включать обработку раствором, старение и т. д.
8. Очистка и осмотр:Наконец, поковки очищаются от поверхностных окислов, заусенцев и т. д. и проходят окончательный контроль, чтобы убедиться, что размеры, форма и эксплуатационные характеристики поковок соответствуют требованиям.
Каждый шаг требует точного контроля для обеспечения качества конечного продукта. Различные сплавы могут потребовать особых корректировок процесса для соответствия их уникальным характеристикам материала.