

 Cr15Al5
 Cr19Al3
 Cr25Al5
 Cr23Al5Ti
 Cr21Al16Nb
 Cr27Al7Mo2
 Х20Н80
 Cr30Ni70
 Х15Н60
 Инконель 625
 Инконель 718
 Инконель 725
 Инконель X-750
 Инконель 690
 Инконель 617
 Инконель 601
 Инконель 600
 Инконель 686
 Инконель 602CA
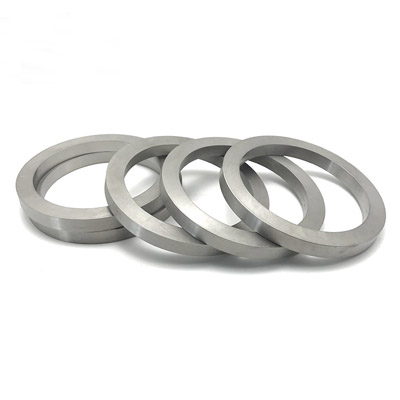 Инколой А-286
 Инколой 825
 Инколой 925
 Инколой 926
 Инколой 800
 Инколой 800H
 Инколой 800HT
 Инколой 909
 Инколой 31
 Инколой 901
 Монель К-500
 Монель 400
 Нимоник 263
 Нимоник 75
 Нимоник 80А
 Нимоник 90
 Нимоник PE11
 Нимоник PE16
 Нимоник PK33
 Нимоник 901
 Нимоник 81
 Нимоник 86
 Нимоник 105
 Нимоник 115
 Хастеллой С-276
 Хастеллой С
 Хастеллой С4
 Хастеллой С-22
 Хастеллой С-2000
 Хастеллой Б-2
 Хастеллой Б-3
 Хастеллой G30
 Хастеллой X
 Супер Инвар 32-5(4J32)
 Сплав 36(4J36)
 Сплав 42(4J42)
 Сплав 50(1J50)
 Гиперко 50(1J22)
 Сплав 46
 Пермаллой (1J79)
 Супермаллой(1J85)
 ЭРНиКрМо-2
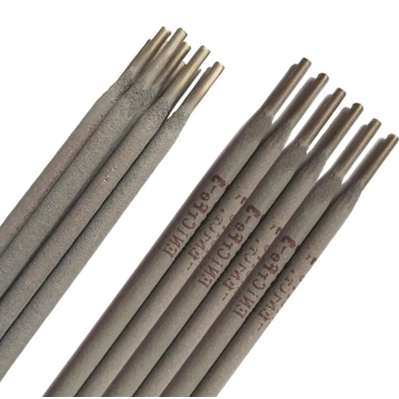 ЭРНиКрМо-3
 ЭРНиКрМо-4
 ЭРНиКрФе-7
 ЭРНиКрФе-7А
 ЭРНиКрМо-10
 ЭРНиКрКоМо-1
 ЭРНиФеКр-2
 ЭРНиФеКр-1
 ЭРНиМо-8
 ERNiCrMo-13
 ЭРНиКр-4
 ЭРНиКр-3
 ЭРНи-1
 Хейнс-25
 Хейнс-188
 МП35Н
 Огнеупорный 26
 Сплав Васпалой
 17-4PH
 17-7PH
 904Л
 Нитроник 50
 Нитроник 60
 АЛ-6ХН
 Ф55
 ФН 13-8
 Хейнс-230
 Никель 200
 Лист & Пластина
 Полоска и фольга
 Стержень & Пруток
 Труба & Трубка
 Болты и крепежи
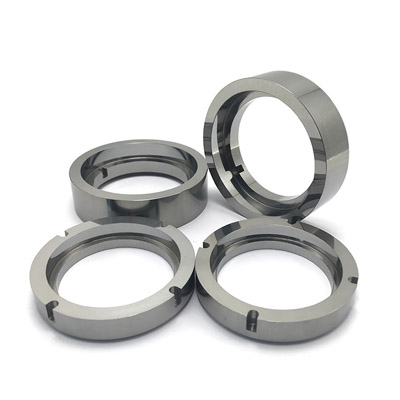
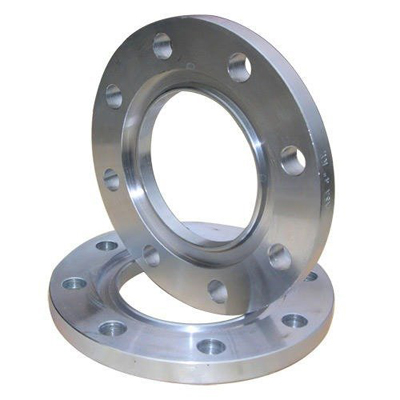
 Фланец и кольцо
 Порошок никелевого сплава


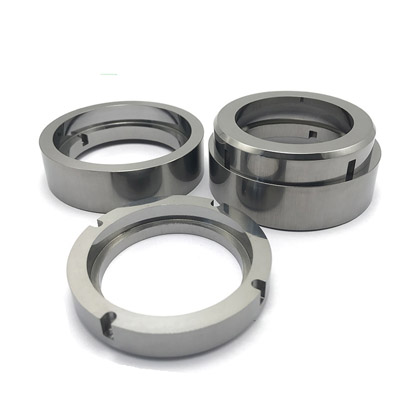
Процесс производства кольцевого материала INCONEL 718
Inconel 718 — это высокотемпературный сплав, широко используемый в аэрокосмической промышленности и известный своими превосходными общими свойствами. Процесс производства кольцевого материала Inconel 718 включает следующие этапы:
1. Выбор материала:Для производства высококачественных кольцевых материалов Inconel 718 необходимо выбирать высококачественные сплавы, соответствующие соответствующим стандартам и спецификациям, гарантируя, что сырье имеет правильный химический состав и не содержит избыточных примесей.
2. Плавка:Сплавное сырье выплавляется методом вакуумной индукционной плавки или вакуумной дуговой плавки. В процессе плавки такие параметры, как температура, время плавки и атмосфера плавки, строго контролируются для обеспечения однородного состава сплава.
3. Кастинг:Расплавленный сплав Inconel 718 заливается в подходящую форму и затвердевает при непрерывном охлаждении. Распространенные методы литья включают вакуумное литье, вакуумно-дуговой переплав (VIM-VAR), направленную кристаллизацию и изотермический нагрев. Скорость охлаждения и температурный градиент оказывают значительное влияние на конечную микроструктуру и свойства.
4. Термическая обработка:Литой кольцевой материал Inconel 718 для термической обработки, включая обработку на твердый раствор и обработку старением. Обработка на твердый раствор обычно проводится при температуре 1100-1200°C для растворения легирующих элементов и их равномерного распределения. Затем следует обработка старением при более низких температурах для стабилизации микроструктуры и повышения прочности и вязкости.
5. Горячая обработка:Сплав Inconel 718 подходит для термической обработки при температурах от 1120 до 900 °C. Метод охлаждения может быть закалкой в воде или другими методами быстрого охлаждения. После термической обработки требуется своевременный отжиг для обеспечения оптимальных характеристик. Во время термической обработки материал должен быть нагрет до верхнего предела рабочей температуры, а конечная рабочая температура после деформации 20% не должна быть ниже 960 °C для обеспечения пластичности во время обработки.
6. Холодная обработка:Холодную обработку следует проводить после обработки на твердый раствор. Скорость деформационного упрочнения Inconel 718 выше, чем у аустенитной нержавеющей стали, поэтому технологическое оборудование следует соответствующим образом отрегулировать, а в процессе холодной обработки следует включить промежуточный процесс отжига.
7. Контроль качества:включая анализ химического состава, проверку и испытания, неразрушающий контроль и т. д. для обеспечения качества и эксплуатационных характеристик материалов колец Inconel 718.
8. Шлифовка и обработка:Оксиды вблизи сварных швов деталей из Inconel 718 удалить сложнее, чем из нержавеющей стали, и требуется тонкая шлифовка наждачной лентой. Перед травлением в смешанной кислоте из азотной и плавиковой кислот оксиды следует удалить наждачной бумагой или предварительно обработать в соляной ванне. Механическую обработку следует выполнять после обработки на твердый раствор, учитывая свойства материала к деформационному упрочнению. В отличие от аустенитных нержавеющих сталей, Inconel 718 подходит для низких скоростей резания поверхности.
В совокупности эти этапы образуют процесс производства кольцевого материала Inconel 718, гарантируя высокую производительность и надежность материала.