

 Cr15Al5
 Cr19Al3
 Cr25Al5
 Cr23Al5Ti
 Cr21Al16Nb
 Cr27Al7Mo2
 Cr20Ni80
 Cr30Ni70
 Cr15Ni60
 Inconel 625
 Inconel 718
 Inconel 725
 Inconel X-750
 Inconel 690
 Inconel 617
 Inconel 601
 Inconel 600
 Inconel 686
 Inconel 602CA
 Incoloy A-286
 Incoloy 825
 Incoloy 925
 Incoloy 926
 Incoloy 800
 Incoloy 800H
 Incoloy 800HT
 Incoloy 909
 Incoloy 31
 Incoloy 901
 Monel K-500
 Monel 400
 Nimonic 263
 Nimonic 75
 Nimonic 80A
 Nimonic 90
 Nimonic PE11
 Nimonic PE16
 Nimonic PK33
 Nimonic 901
 Nimonic 81
 Nimonic 86
 Nimonic 105
 Nimonic 115
 Hastelloy C-276
 Hastelloy C
 Hastelloy C4
 Hastelloy C-22
 Hastelloy C-2000
 Hastelloy B-2
 Hastelloy B-3
 Hastelloy G30
 Hastelloy X
 Super Invar 32-5 (4J32)
 Alliage 36 (4J36)
 Alliage 42 (4J42)
 Alliage 50 (1J50)
 Hyperco 50 (1J22)
 Alliage 46
 Permalloy (1J79)
 Superalliage (1J85)
 ERNiCrMo-2
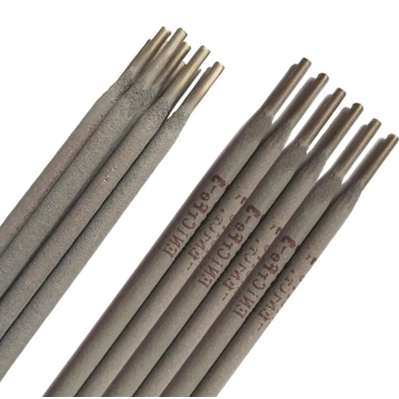 ERNiCrMo-3
 ERNiCrMo-4
 ERNiCrFe-7
 ERNiCrFe-7A
 ERNiCrMo-10
 ERNiCrCoMo-1
 ERNiFeCr-2
 ERNiFeCr-1
 ERNiMo-8
 ERNiCrMo-13
 ERNiCr-4
 ERNiCr-3
 ERNi-1
 Haynes-25
 Hayness-188
 MP35N
 Réfractaire 26
 Alliage Waspaloy
 17-4PH
 17-7PH
 904L
 Nitronic 50
 Nitronic 60
 AL-6XN
 F55
 PH 13-8
 Haynes-230
 Nickel 200
 Feuille et plaque
 Bande et feuille
 Barre et tige
 Tuyau et tube
 Boulons et attaches
 Bride et anneau
 Poudre d'alliage de nickel




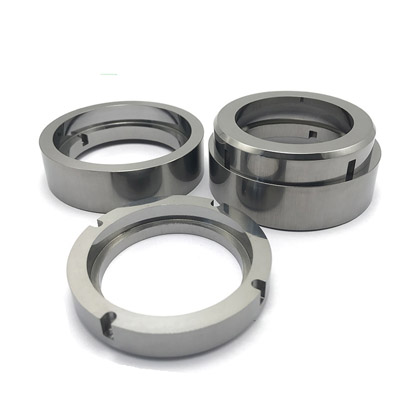
Bague de dénudage Nimonic PK33 SAE AMS 5829; AECMA Pr EN 2295 Bague de dénudage
aperçu
L'alliage PK33 est un superalliage très résistant aux chocs thermiques et à la fatigue thermique. Il s'agit d'un alliage à base de nickel traité sous vide qui a été développé pour fournir une tôle
matériau offrant une ductilité améliorée dans les soudures
assemblages et résistance élevée au fluage pour remplacer
Alliages NIMONIC 80A et 90
L'alliage PK33 offre également une excellente soudabilité et est souvent utilisé dans des applications à haute résistance à des températures élevées, comme dans les sections chaudes des turbines à gaz ou dans les enceintes des sections chaudes des fours industriels.
Composition chimique limite, %
Carbone ................................................................................................................................................................................0,07 max.
Silicium................................................................................................................................................................................0,50 max.
Cuivre.................................................................................................................................................................................0,20 max.
Fer.................................................................................................................................................................................................1,00 max.
Manganèse................................................................................................................................................................0,50 max.
Chrome................................................................................................................................................................16,00--20,00
Titane................................................................................................................................................................................1,50--3,00
Aluminium................................................................................................................................................................................1,70--2,50
Soufre................................................................................................................................................................................0,015 max.
Argent.................................................................................................................................................................................0,0005 max.
Cobalt................................................................................................................................................................12h00--16h00
Molybdène................................................................................................................................................................5,00--9,00
Bore................................................................................................................................................................................0,005 max.
Zircone................................................................................................................................................................0,06 max.
Soufre................................................................................................................................................................................0,015 max.
Nick................................................................................................................................................................................................................Équilibre.
Constantes physiques
Vous trouverez ci-dessous quelques constantes physiques et propriétés thermiques de
Densité | Mg/m3.....8,00 |
lb/po3................................................................................0,289 | |
Plage de fusion | Température du liquide °C................................................1355 |
Température du solidus °C................................................1310 |
Propriétés mécaniques
Propriétés | Métrique | Impérial |
Résistance à la traction (durci par précipitation, valeur à température ambiante) | 900 MPa | 131 000 psi |
Limite d'élasticité (à déformation de 0,200 %, durci par précipitation, valeur à température ambiante) | 450 MPa | 653000psi |
Allongement à la rupture (durcissement par précipitation) | 28% | 28% |
Résistance à la corrosion
Le PE11 Nimonic offre une résistance exceptionnelle, une résistance à la corrosion et une résistance au fluage et à la fatigue à des températures élevées. Ce matériau avancé est utilisé dans de nombreuses applications, notamment l'aérospatiale, la production d'énergie et les processus industriels.
Formation
Le PE16™ Nimonic présente une bonne ductilité et peut être facilement formé en utilisant toutes les méthodes conventionnelles. Cet alliage est plus résistant que l'acier ordinaire ; il nécessite donc un équipement plus puissant pour terminer le processus de formage. Il est recommandé d'utiliser des lubrifiants puissants lors du formage à froid. À la fin de ce processus, toutes les traces de lubrifiant doivent être nettoyées pour éviter toute fragilisation.
Soudage
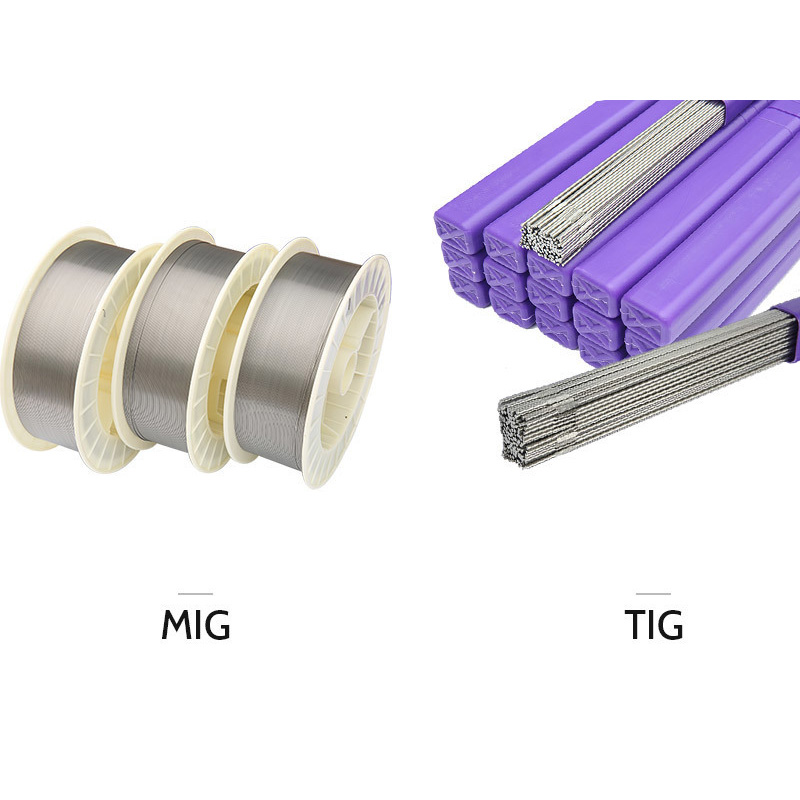
Le Nimonic PE16™ peut être soudé à l'aide de méthodes de soudage traditionnelles. Parmi les méthodes les plus couramment utilisées, on trouve le soudage à l'arc sous gaz, le soudage à l'arc sous flux et le soudage à l'arc sous gaz tungstène. Il est recommandé d'utiliser un métal d'apport d'alliage correspondant et de faire en sorte que les cordons de soudure soient légèrement convexes. Avant de commencer le processus de soudage, la surface à souder doit être nettoyée et exempte de taches d'huile, de peinture ou de crayon.
Traitement thermique
Le Nimonic PE16™ doit être recuit en solution à 1038°C (1900°F) pendant 4 heures, puis refroidi à l'air. Ce processus est répété deux fois à 799°C (1470°F) pendant 2 heures et refroidi à l'air, et à 699°C (1290°F) pendant 16 heures et refroidi à l'air, afin de terminer le processus de durcissement par précipitation.
Formulaires disponibles
Nous vous proposons une variété de formes de produits, y compris, mais sans s'y limiter.
● Bandes et rubans adhésifs
● Fil et soudure
● Tuyaux et tubes
● Feuilles et films
● Brides et forges
description2