

 Cr15Al5
 Cr19Al3
 Cr25Al5
 Cr23Al5Ti
 Cr21Al16Nb
 Cr27Al7Mo2
 Cr20Ni80
 Cr30Ni70
 Cr15Ni60
 Inconel 625
 Inconel 718
 Inconel 725
 Inconel X-750
 Inconel 690
 Inconel 617
 Inconel 601
 Inconel 600
 Inconel 686
 Inconel 602CA
 Incoloy A-286
 Incoloy 825
 Incoloy 925
 Incoloy 926
 Incoloy 800
 Incoloy 800H
 Incoloy 800HT
 Incoloy 909
 Incoloy 31
 Incoloy 901
 Monel K-500
 Monel 400
 Nimonic 263
 Nimonic 75
 Nimonic 80A
 Nimonic 90
 Nimonic PE11
 Nimonic PE16
 Nimonic PK33
 Nimonic 901
 Nimonic 81
 Nimonic 86
 Nimonic 105
 Nimonic 115
 Hastelloy C-276
 Hastelloy C
 Hastelloy C4
 Hastelloy C-22
 Hastelloy C-2000
 Hastelloy B-2
 Hastelloy B-3
 Hastelloy G30
 Hastelloy X
 Super Invar 32-5 (4J32)
 Alliage 36 (4J36)
 Alliage 42 (4J42)
 Alliage 50 (1J50)
 Hyperco 50 (1J22)
 Alliage 46
 Permalloy (1J79)
 Superalliage (1J85)
 ERNiCrMo-2
 ERNiCrMo-3
 ERNiCrMo-4
 ERNiCrFe-7
 ERNiCrFe-7A
 ERNiCrMo-10
 ERNiCrCoMo-1
 ERNiFeCr-2
 ERNiFeCr-1
 ERNiMo-8
 ERNiCrMo-13
 ERNiCr-4
 ERNiCr-3
 ERNi-1
 Haynes-25
 Hayness-188
 MP35N
 Réfractaire 26
 Alliage Waspaloy
 17-4PH
 17-7PH
 904L
 Nitronic 50
 Nitronic 60
 AL-6XN
 F55
 PH 13-8
 Haynes-230
 Nickel 200
 Feuille et plaque
 Bande et feuille
 Barre et tige
 Tuyau et tube
 Boulons et attaches
 Bride et anneau
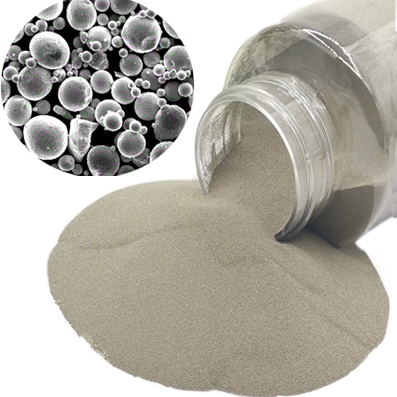 Poudre d'alliage de nickel


Analyse de la technologie de reconditionnement additif des superalliages à base de nickel par soudage
Les superalliages à base de nickel, qui présentent une résistance à haute température, une résistance à la corrosion, une résistance aux contraintes complexes et d'autres propriétés, sont largement utilisés dans la production d'aubes de travail de turbomoteurs, d'aubes directrices, de moteurs d'avion et de turbines à gaz industrielles et d'autres pièces à haute température, et sont donc connus comme le « cœur du moteur ». Cependant, lorsque ces pièces fonctionnent à haute température et sous des contraintes complexes, en particulier dans l'environnement complexe de l'eau de mer, il est facile de produire des fissures, de l'usure, des fractures et de la corrosion, ce qui entraîne la mise au rebut d'un grand nombre de pièces. L'utilisation de la technologie de reconditionnement additif pour « reconditionner » les pièces usagées peut permettre de tirer pleinement parti de leur valeur dans une plus grande mesure et d'obtenir d'énormes avantages économiques.
La technologie de reconditionnement additif est l'utilisation de la technologie de fabrication additive pour reconditionner et réparer des pièces usagées :
Dans un premier temps, le modèle numérique 3D des pièces est numérisé en utilisant certains principes de traitement numérique.
Ensuite, une fois le modèle numérique traité, le modèle numérique 3D de la pièce défectueuse est obtenu.
Les pièces défectueuses sont traitées directement et rapidement par empilement couche par couche.
Français Elle est construite sur la base de la CAO/IAO/FAO CNC, du soudage, de nouveaux matériaux et d'autres technologies matures existantes, le concept de base étant la « superposition couche par couche, le formage en couches ». Depuis le début du 20e siècle, les États-Unis ont procédé à la remise à neuf additive sur des équipements militaires tels que les bombardiers B-52 et les chars M1, et ont classé la technologie de remplacement et de remise à neuf des systèmes d'armes comme domaine de recherche de la science et de la technologie de la défense nationale. En Chine, la technologie de remise à neuf additive a été appliquée avec succès à divers équipements militaires, ce qui a produit d'énormes avantages économiques. Étant donné que la technologie de remise à neuf additive elle-même n'est pas suffisamment mature, la recherche en est encore au stade initial, de sorte qu'il reste de nombreux problèmes à résoudre. Par conséquent, l'état de la recherche sur la technologie de remise à neuf additive basée sur le soudage est brièvement présenté et les points chauds de recherche du développement futur sont proposés en comparant différents procédés de soudage.
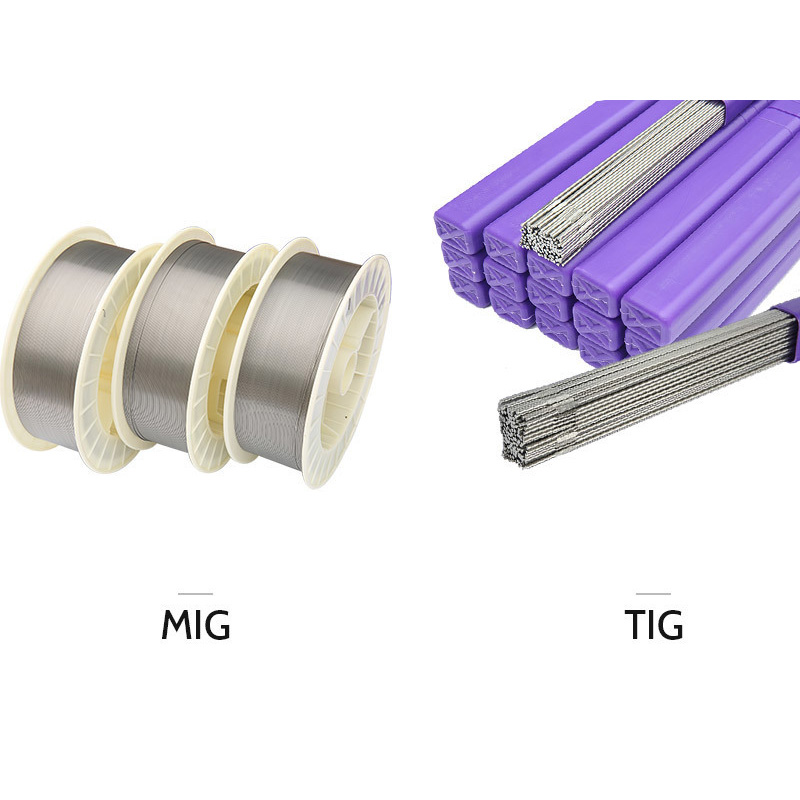
Le soudage à l'arc au tungstène-gaz (GTAW) est un soudage à l'arc sous protection gazeuse avec une tige de tungstène comme électrode. Son application est très flexible, en particulier par rapport au placage au laser, il peut plus facilement gérer la remise à neuf additive des métaux non ferreux tels que le cuivre, l'aluminium et le magnésium. De plus, la longueur et la stabilité de l'arc sont bonnes, la limite inférieure du courant de soudage n'est pas limitée par la transition des gouttelettes de fil de soudage et d'autres facteurs, et le courant de soudage peut être utilisé jusqu'à 2 A. Cependant, il présente encore quelques défauts : d'une part, la capacité de charge de l'électrode en tungstène est limitée et un courant trop élevé est facile à brûler l'électrode en tungstène, limitant ainsi la profondeur de pénétration ; d'autre part, avec l'augmentation du courant, la divergence de l'arc de l'électrode en tungstène devient grave, provoquant l'effondrement du bain de fusion après le formage, ce qui affecte sérieusement la qualité du formage.
Les principaux facteurs affectant le processus GTAW sont le courant de soudage, le diamètre de l'électrode en tungstène, la longueur de l'arc, la tension de l'arc et la vitesse de soudage. Parmi eux, le courant de soudage est le paramètre clé pour déterminer la formation de la soudure GTAW. Lorsque les autres conditions restent inchangées, l'augmentation du courant de soudage peut entraîner une augmentation de la pression de l'arc, de l'apport de chaleur et du diamètre de la colonne d'arc, et augmenter la profondeur et la largeur de pénétration de la soudure. La plage de longueur de l'arc est généralement de 0,5 à 3,0 mm, lorsque la forme est déformée, la longueur de l'arc est la limite inférieure, sinon la limite supérieure est prise ; la vitesse de soudage est un paramètre important pour ajuster l'apport de chaleur GTAW et la forme du cordon de soudure. Une fois le courant de soudage déterminé, la vitesse de soudage a une plage de valeurs correspondante. Si le courant de soudage dépasse la limite supérieure de la plage, des fissures, des morsures de bord et d'autres défauts sont faciles à se produire.