

 Cr15Al5
 Cr19Al3
 Cr25Al5
 Cr23Al5Ti
 Cr21Al16Nb
 Cr27Al7Mo2
 Cr20Ni80
 Cr30Ni70
 Cr15Ni60
 Inconel 625
 Inconel 718
 Inconel 725
 Inconel X-750
 Inconel 690
 Inconel 617
 Inconel 601
 Inconel 600
 Inconel 686
 Inconel 602CA
 Incoloy A-286
 Incoloy 825
 Incoloy 925
 Incoloy 926
 Incoloy 800
 Incoloy 800H
 Incoloy 800HT
 Incoloy 909
 Incoloy 31
 Incoloy 901
 Monel K-500
 Monel 400
 Nimonic 263
 Nimonic 75
 Nimonic 80A
 Nimonic 90
 Nimonic PE11
 Nimonic PE16
 Nimonic PK33
 Nimonic 901
 Nimonic 81
 Nimonic 86
 Nimonic 105
 Nimonic 115
 Hastelloy C-276
 Hastelloy C
 Hastelloy C-22
 Hastelloy C-2000
 Hastelloy B-2
 Hastelloy B-3
 Hastelloy G30
 Hastelloy X
 Super Invar 32-5 (4J32)
 Alliage 36 (4J36)
 Alliage 42 (4J42)
 Alliage 50 (1J50)
 Hyperco 50 (1J22)
 Alliage 46
 Permalloy (1J79)
 Superalliage (1J85)
 ERNiCrMo-2
 ERNiCrMo-3
 ERNiCrMo-4
 ERNiCrFe-7
 ERNiCrFe-7A
 ERNiCrMo-10
 ERNiCrCoMo-1
 ERNiFeCr-2
 ERNiFeCr-1
 ERNiMo-8
 ERNiCrMo-13
 ERNiCr-4
 ERNiCr-3
 ERNi-1
 Haynes-25
 Hayness-188
 MP35N
 Réfractaire 26
 Alliage Waspaloy
 17-4PH
 17-7PH
 904L
 Nitronic 50
 Nitronic 60
 AL-6XN
 F55
 PH 13-8
 Haynes-230
 Nickel 200
 Feuille et plaque
 Bande et feuille
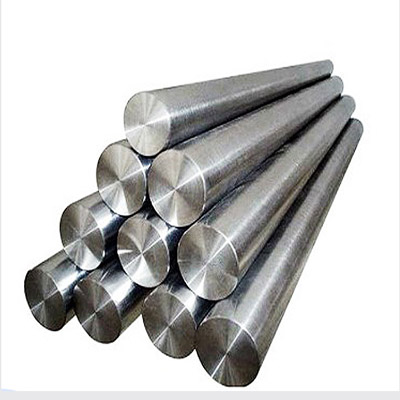
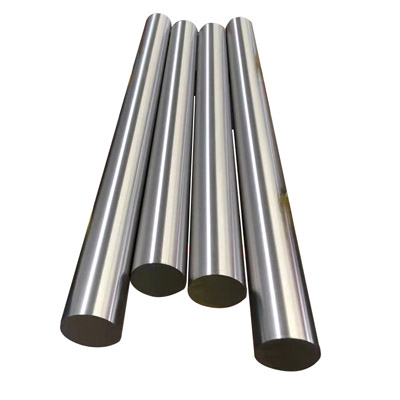
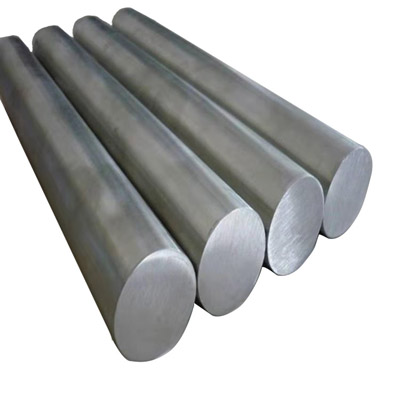
 Barre et tige
 Tuyau et tube
 Boulons et attaches
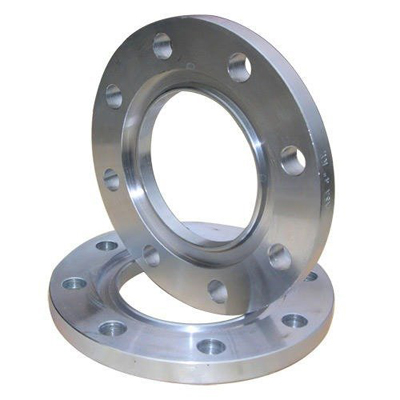
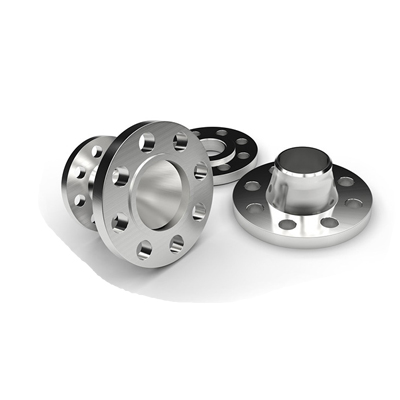
 Bride et anneau
 Poudre d'alliage de nickel


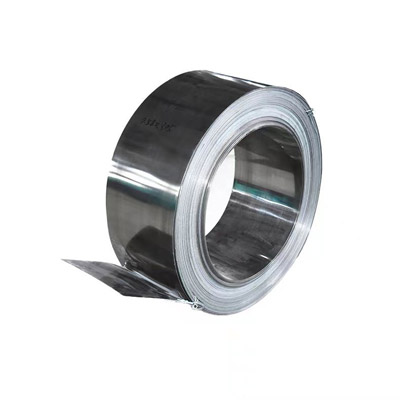
Tube en tôle et en alliage Kovar 29 (4J29)/UNS K94610/W. Nr.1.3981 ASTM F15
Aperçu
L'alliage Nilo 4J29, communément appelé alliage Kovar, est un alliage nickel-fer soigneusement conçu et optimisé. Cet alliage est largement reconnu pour ses propriétés physiques et chimiques uniques, en particulier dans les applications où le coefficient de dilatation linéaire, la stabilité thermique et la résistance à la corrosion du matériau sont strictement requis.
Les principaux composants de l'alliage 4J29 sont le fer et le nickel, et une certaine quantité de cobalt est ajoutée pour obtenir les propriétés requises. Son coefficient de dilatation linéaire est ajusté avec précision pour correspondre à des types spécifiques de matériaux en verre et en céramique, tels que le verre borosilicaté, garantissant ainsi d'excellentes performances d'étanchéité sur une large plage de températures. Cette caractéristique rend l'alliage 4J29 idéal pour la fabrication de boîtiers électroniques et de dispositifs sous vide extrêmement fiables.
L'alliage Nilo 4J29 présente également une excellente résistance à la corrosion, préservant la stabilité de sa structure et de ses propriétés même dans des environnements humides, salins ou autres environnements corrosifs. Cela en fait un matériau idéal pour les équipements fonctionnant dans des conditions difficiles, telles que l'ingénierie marine, le traitement chimique et les applications aérospatiales.
Composition chimique limite, %
Fer................................................................................................................................................................................................Équilibre.
Nickel................................................................................................................................................................................28,50-29,50
Cobalt................................................................................................................................................................................16,80-17,80
Molybdène................................................................................................................................................................0,20 max.
Chrome.................................................................................................................................................................................0,20 max.
Cuivre.................................................................................................................................................................................0,20 max.
Silicium................................................................................................................................................................................0,30 max.
Manganèse................................................................................................................................................................0,50 max.
Soufre................................................................................................................................................................................0,02 max.
Phosphore................................................................................................................................................................0,02 max.
Carbone................................................................................................................................................................................0,03 max.
Constantes physiques
Densité | lb/po^3..................................................................................0,302 |
g/cm^3................................................................................8,36 | |
Plage de fusion | °F.......................................................................................2460 |
°C.......................................................................................1450 | |
Conductivité thermique à 20°C (68°F) | Avec mk................................................................................17.3 |
Propriétés mécaniques
Propriétés mécaniques typiques de la bande (testées parallèlement au sens de laminage, matériau recuit à 1830 °F pendant 30 minutes, puis refroidi au four)
Limite d'élasticité, MPa | Résistance à la traction, MPa | % Allongement en 2" | Dureté Rockwell B |
345 | 517 | 30 | 68 |
Propriétés magnétiques
L'alliage Kovar est magnétique à toutes les températures inférieures au point de Curie. Les propriétés magnétiques dépendent du traitement thermique ; plus la dureté est faible, plus les valeurs de perméabilité sont élevées et la perte par hystérésis est faible. Des exemples de propriétés de perméabilité sont présentés dans le tableau suivant :
Densité de flux | 1830°F (999°C) 30 min. - Perméabilité FC | 2010°F (1099°C) 20 min. - Perméabilité FC |
500 | 1000 | 1900 |
1000 | 1400 | 3500 |
2000 | 2000 | 5800 |
5000 | 2300 | 10000 |
10000 | 3400 | 8200 |
12000 | 3000 | 5000 |
Les traitements thermaux
Toutes les pièces en alliage Kovar dégraissées et fabriquées doivent être dégazées et recuites dans une atmosphère d'hydrogène humide. L'atmosphère doit être rendue humide en faisant barboter l'hydrogène dans de l'eau à température ambiante. Il faut veiller à éviter la prise de carbone en surface. Le four doit être équipé d'une chambre de refroidissement dotée de la même atmosphère. Le chauffage doit être effectué dans la plage de température de 1540/210°F. Le temps à température doit être d'environ deux heures pour la température la plus basse et de 20 minutes pour la température la plus élevée. Les pièces doivent ensuite être transférées dans la zone de refroidissement et maintenues jusqu'à ce que la température soit inférieure à 570°F, puis retirées. Un film d'oxyde sur la pièce métallique est préférable pour le scellement métal-verre dur. Le meilleur film d'oxyde est fin et adhère étroitement. Le film peut être produit en chauffant les pièces à 1200/1290°F dans une atmosphère ambiante normale pendant une durée suffisante pour former un oxyde gris foncé à légèrement brun.
Formulaires disponibles
Nous vous proposons une variété de formes de produits, y compris, mais sans s'y limiter,
● Barre et tige
● Tuyaux et tubes
● Bobine et bande
● Plaque et feuille/cercle
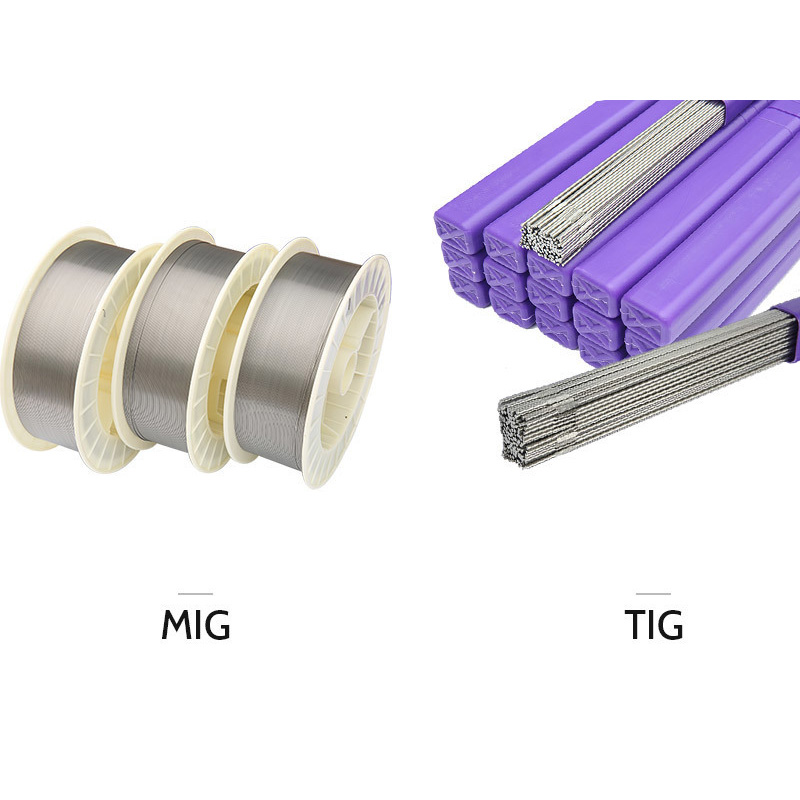
● Fil
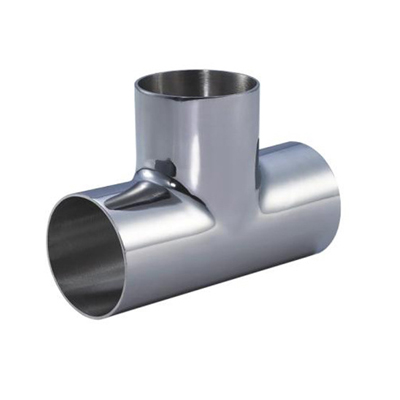
● Raccord (Bride, Coude, Té...)
● Personnaliser
description2