

 Cr15Al5
 Cr19Al3
 Cr25Al5
 Cr23Al5Ti
 Cr21Al16Nb
 Cr27Al7Mo2
 Cr20Ni80
 Cr30Ni70
 Cr15Ni60
 Inconel 625
 Inconel 718
 Inconel 725
 Inconel X-750
 Inconel 690
 Inconel 617
 Inconel 601
 Inconel 600
 Inconel 686
 Inconel 602CA
 Incoloy A-286
 Incoloy 825
 Incoloy 925
 Incoloy 926
 Incoloy 800
 Incoloy 800H
 Incoloy 800HT
 Incoloy 909
 Incoloy 31
 Incoloy 901
 Monel K-500
 Monel 400
 Nimonic 263
 Nimonic 75
 Nimonic 80A
 Nimonic 90
 Nimonic PE11
 Nimonic PE16
 Nimonic PK33
 Nimonic 901
 Nimonic 81
 Nimonic 86
 Nimonic 105
 Nimonic 115
 Hastelloy C-276
 Hastelloy C
 Hastelloy C4
 Hastelloy C-22
 Hastelloy C-2000
 Hastelloy B-2
 Hastelloy B-3
 Hastelloy G30
 Hastelloy X
 Super Invar 32-5 (4J32)
 Legierung 36 (4J36)
 Legierung 42 (4J42)
 Legierung 50 (1J50)
 Hyperco 50 (1J22)
 Legierung 46
 Permalloy (1J79)
 Supermalloy (1J85)
 ERNiCrMo-2
 ERNiCrMo-3
 ERNiCrMo-4
 ERNiCrFe-7
 ERNiCrFe-7A
 ERNiCrMo-10
 ERNiCrCoMo-1
 ERNiFeCr-2
 ERNiFeCr-1
 ERNiMo-8
 ERNiCrMo-13
 ERNiCr-4
 ERNiCr-3
 ERNi-1
 Haynes-25
 Hayness-188
 MP35N
 Feuerfest 26
 Waspaloy-Legierung
 17-4PH
 17-7PH
 904L
 Nitronic 50
 Nitronic 60
 AL-6XN
 F55
 PH 13-8
 Haynes-230
 Nickel 200
 Blech und Platte
 Streifen & Folie
 Stangen und Stäbe
 Rohr und Röhre
 Schrauben und Befestigungsmaterial
 Flansch & Ring
 Nickellegierungspulver




Nimonic 115 Bar Rod W.Nr. 2.4636 Stangen
Überblick
NIMONIC-Legierung 115 (W. Nr. 2.4636) ist eine Nickel-Chrom-Kobalt-basierte Legierung, verstärkt durch Zusätze von Molybdän, Aluminium und Titan. Sie wurde als kriechfeste Legierung für den Einsatz bei Temperaturen bis zu etwa 1010 °C entwickelt, beispielsweise für Turbinenschaufeln für Flugzeuggasturbinen.
Dieses Produkt bietet eine hervorragende Oxidationsbeständigkeit und Hochtemperaturfestigkeit und war ursprünglich für die Herstellung von Gasturbinenschaufeln vorgesehen. Die Wärmebehandlung des Produkts erfolgt durch Lösungsglühen und anschließendes Altern.
Begrenzende chemische Zusammensetzung, %
Nickel........................................................................................................................................................................................................Balance.
Kohlenstoff ...................................................................................................................................................................................0,17 max.
Silizium.....................................................................................................................................................................................1,00 max.
Kupfer....................................................................................................................................................................................0,20 max.
Eisen..............................................................................................................................................................................................1,00 max.
Mangan....................................................................................................................................................................................1,00 max.
Chrom.................................................................................................................................................................................14,00-15,70
Titan..................................................................................................................................................................................0,90-1,50
Aluminium....................................................................................................................................................................................4,50-4,90
Kobalt..................................................................................................................................................................................18.00-22.00
Molybdän.................................................................................................................................................................................4,50-5,50
Blei....................................................................................................................................................................................0,0015 max.
Schwefel....................................................................................................................................................................................0,01 max.
Bor.....................................................................................................................................................................................................0,003-0,01
Ziconlum.................................................................................................................................................................................0,15 max.
Physikalische Konstanten
Nachfolgend sind einige physikalische Konstanten und thermische Eigenschaften von
Dichte | Mg/m3.....8.01 |
lb/in3................................................................................................0,289 | |
Schmelzbereich | Liquidustemperatur, °C................................................................1345 |
Solidustemperatur, °C..................................................................1290 |
Mechanische Eigenschaften
Eigenschaften | Metrisch | Kaiserliche |
Zugfestigkeit (ausscheidungsgehärtet, Wert bei Raumtemperatur) | 1150 MPa | 167.000 psi |
Streckgrenze (ausscheidungsgehärtet, Wert bei Raumtemperatur, bei Dehnung 0,200%) | 770 MPa | 112.000 psi |
Bruchdehnung (ausscheidungsgehärtet) | 25 % | 25 % |
Korrosionsbeständigkeit
Aufgrund seiner hervorragenden Oxidationsbeständigkeit und Hochtemperaturfestigkeit war der ursprüngliche Anwendungszweck dieses Produkts die Herstellung von Gasturbinenschaufeln.
Bildung
Diese Legierung weist eine gute Duktilität auf und kann mit allen herkömmlichen Methoden leicht geformt werden. Da die Legierung fester als normaler Stahl ist, sind für die Formgebung leistungsfähigere Geräte erforderlich. Bei der Kaltformung sollten Hochleistungsschmiermittel verwendet werden. Es ist wichtig, das Teil nach der Formung gründlich von allen Schmiermittelspuren zu reinigen, da bei hohen Temperaturen eine Versprödung der Legierung auftreten kann, wenn Schmiermittel zurückbleibt.
Schweißen
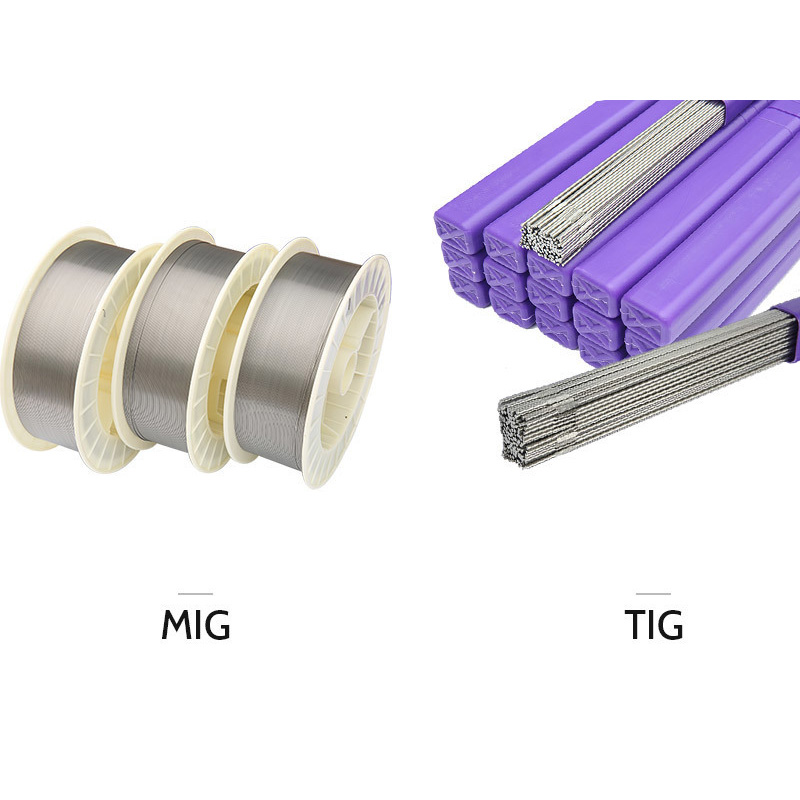
Die üblichen Schweißverfahren funktionieren gut mit dieser Legierung. Es muss ein passendes Legierungsfüllmaterial verwendet werden. Wenn keine passende Legierung verfügbar ist, sollte die nächstliegende Legierung verwendet werden, die reicher an den wesentlichen chemischen Bestandteilen (Ni, Co, Cr, Mo) ist. Alle Schweißnähte sollten leicht konvex sein. Vorwärmen ist nicht erforderlich. Die zu schweißenden Oberflächen müssen sauber und frei von Öl-, Farb- oder Buntstiftspuren sein. Der gereinigte Bereich sollte sich auf beiden Seiten einer Schweißnaht mindestens 2 Zoll über diese hinaus erstrecken. Wolfram-Inertgasschweißen: Gleichstrom mit gerader Polarität (Elektrode negativ) wird empfohlen. Halten Sie die Lichtbogenlänge so kurz wie möglich und achten Sie darauf, dass das heiße Ende des Füllmetalls immer in der Schutzatmosphäre bleibt. Geschütztes Metall-Inertgasschweißen: Elektroden sollten trocken gelagert werden und wenn Feuchtigkeit aufgenommen wurde, sollten die Elektroden eine Stunde lang bei 600 °F gebacken werden, um Trockenheit zu gewährleisten. Die Stromeinstellungen variieren von 60 Ampere für dünnes Material (0,062 Zoll dick) bis zu 140 Ampere für Material von 1/2 Zoll und dicker. Es ist am besten, die Elektrode leicht zu weben, da dieses legierte Schweißmetall nicht dazu neigt, sich auszubreiten. Die Schlacke wird mit einer Drahtbürste (hand- oder maschinell) entfernt. Die vollständige Entfernung aller Schlacke ist vor aufeinanderfolgenden Schweißdurchgängen und auch nach dem letzten Schweißen sehr wichtig. Metall-Inertgasschweißen: Es sollte Gleichstrom mit umgekehrter Polarität verwendet werden und die besten Ergebnisse werden mit der Schweißpistole in einem Winkel von 90 Grad zur Naht erzielt. Beim Kurzschluss-Transfer-GMAW beträgt die typische Spannung 20-23 bei einem Strom von 110-130 Ampere und einer Drahtvorschubgeschwindigkeit von 250-275 Zoll pro Minute. Beim Sprüh-Transfer-GMAW sind Spannungen von 26 bis 33 und Stromstärke im Bereich von 175-300 Ampere bei einer Drahtvorschubgeschwindigkeit von 200-350 Zoll pro Minute typisch. Unterpulverschweißen: Es sollte das gleiche passende Füllmetall wie beim GMAW verwendet werden. Gleichstrom mit umgekehrter oder gerader Polarität kann verwendet werden. Konvexe Schweißnähte werden bevorzugt.
Wärmebehandlung
Nimonic 115™ wird 1 ½ 1/2 Stunden bei 1190°C (2175°F) lösungsgeglüht, auf 1099°C (2010°F) luftgekühlt, 6 Stunden bei 1099°C (2010°F) gehalten und erneut luftgekühlt.
Formulare
Wir bieten Ihnen eine Vielzahl von Produktformen an, einschließlich, aber nicht beschränkt auf
Stange/Stange
Rohr/Schlauch
Spule/Streifen
Platte/Blatt/Kreis
Draht
Anschlussstück (Flansch, Winkelstück, T-Stück usw.)
Anpassen
Beschreibung2